Конструкция сэндвич-панели и классификация
Сэндвич-панель представляет собой многослойную плоскостную конструкцию, состоящую из двух облицовочных листов (например, сталь, алюминий или Поликарбонат) и внутреннего изоляционного ядра. Типичная толщина панелей варьируется от 40 до 200 мм в зависимости от назначения: теплоизоляция, несущая функция или огнестойкость. Классификация выполняется по назначению (стеновые, кровельные, перегородочные), по конструктивным особенностям (однослойная облицовка с несущей функцией или конструкция с несущими ребрами) и по пожарной классификации согласно EN 13501-1.
Для сведений о стандартах и методах испытаний используется ссылка на нормативные документы: EN 14509 и EN 13501-1 применяются при сертификации конструкции и поведения при пожаре.
Типы ядер и их свойства
Ядро определяет теплоизоляционные свойства панели и во многом задаёт её поведение при пожаре. Наиболее распространённые типы: пенополиуретан (PUR/PIR) с теплопроводностью около 0.022–0.028 Вт/м·К и типовой плотностью 30–45 кг/м3; экструдированный полистирол (XPS) с теплопроводностью примерно 0.030–0.036 Вт/м·К и плотностью 25–45 кг/м3; минераловатные (каменная вата) ядра с теплопроводностью 0.035–0.045 Вт/м·К и плотностью 80–200 кг/м3, при этом минераловатные ядра классифицируются как негорючие (A1). Выбор ядра влияет на влагостойкость, паропроницаемость и механическую жёсткость панели.
Варианты облицовок и эксплуатационные характеристики
Облицовочные листы обычно выполняются из оцинкованной или алюминиевой стали с толщиной от 0.4 до 1.0 мм для стальных листов и 0.5–1.5 мм для алюминия. Покрытия включают полиэфирные лакокрасочные слои толщиной 20–30 мкм, полиуретановые или PVDF-покрытия для улучшенной коррозионной стойкости и стойкости к ультрафиолету. Толщина и тип материала облицовки определяют механическую прочность, стойкость к вмятинам и коррозии, а также эстетические характеристики панели.
Сырьё и материалы: выбор и требования
Ключевые компоненты — ядро, облицовочные листы и клей — должны соответствовать требованиям по долговечности, токсичности и технологичности. Сырьё подбирается в соответствии с эксплуатационными нагрузками: теплотехническими, механическими и пожарными.
Критерии оценки изоляционных материалов
Оценка включает плотность (кг/м3), коэффициент теплопроводности (Вт/м·К), влагопоглощение (% по массе), пределы прочности на сжатие (кПа) и поведение при температуре. Для расчёта теплопотерь используется заявленное значение λ; для проектных расчётов рекомендуется использовать проверенные методы испытаний, например EN 12667 для определения λ. Для ядер с огнестойкими требованиями предпочтительны негорючие материалы.
Свойства облицовочных листов и покрытия
Оцениваются толщина металла (мм), класс коррозионной стойкости покрытия, адгезия покрытия к металлу и механическая прочность на изгиб. Важен коэффициент теплового расширения металла, который должен сочетаться с ядром, чтобы избежать напряжений при перепаде температур. Толщины покрытий указываются в микрометрах и определяют срок сохранения цвета и защитных свойств.
Технологический процесс производства
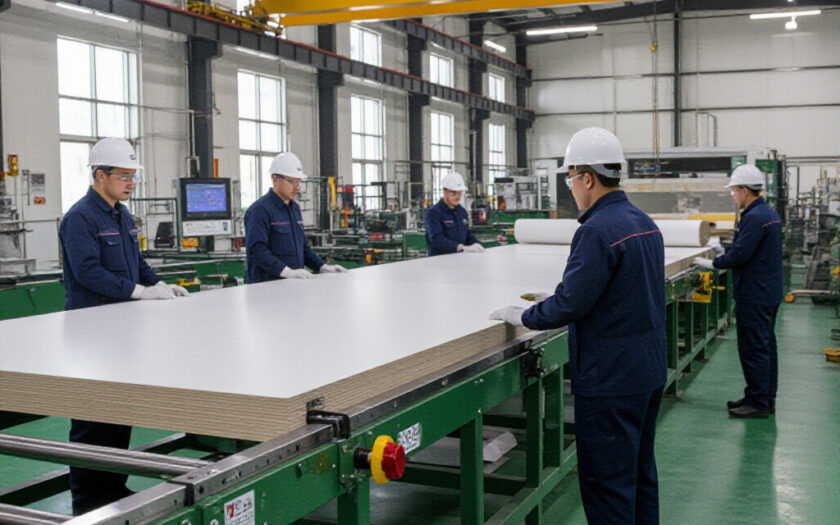
Производственный цикл включает подготовку облицовок, нанесение клея, укладку или формирование ядра, прессование/склейку и последующие операции (резка, кромкообработка, проверка качества).
Подготовка сырья и нанесение клея
Облицовочные листы проходят очистку от загрязнений и контроль геометрии. Для склейки используют реакционные полиуретановые клеи или одно- и двухкомпонентные адгезивы, обладающие адгезией к металлу и изоляционному материалу. Важные параметры клея: вязкость, время жизнеспособности (время поттички), требуемая температура нанесения и чувствительность к влажности. Нанесение чаще выполняется в формате валиков или сплошного слоя для обеспечения контакта по всей поверхности.
Сборка, прессование и время отверждения
Сборка может быть непрерывной (подача полос облицовок и формирование ядра на конвейере) или пакетной (сборка в пресс-форме). Температура склейки в ряде технологических схем поддерживается в диапазоне 20–60 °C, а давление прессования задаётся для обеспечения контакта: типичные значения составляют сотые доли мегапаскаля до 0.2–0.6 МПа в зависимости от типа ядра. Время выдержки для достижения заданной адгезии зависит от клея: от нескольких минут в непрерывных линиях до нескольких часов при пакетном прессовании; отверждение может ускоряться повышением температуры или применением катализаторов.
Оборудование и параметры линии
Линия производства включает станции нанесения клея, конвейерные участки, прессы или роликовые каландры, станции резки и кромкообработки, системы автоматизации для контроля параметров и позиционирования.
Основные узлы производственной линии
К основным узлам относятся: система подачи облицовок (раскаточные столы и выравнивающие ролики), дозаторы клея с регулировкой расхода, узел дозирования и подачи ядра (для пенопластов — формовочная машина или установка литья под низким давлением), пресс (ленточный или плитный), система резки на заданную длину и станция контроля геометрии. Автоматизация обеспечивает синхронизацию подачи и контроль скорости конвейера.
Ключевые технологические параметры и их настройка
Критичны температура клеевого шва, давление прессования, скорость конвейера и равномерность распредёла клея. Изменение скорости влияет на толщину слоя клея и время отверждения; уменьшение давления приводит к неполному контакту и снижению адгезии. Оптимизация режимов базируется на экспериментальных данных и связана с конкретным сочетанием ядро/облицовка/клей.
Контроль качества и методы испытаний
Контроль охватывает входной контроль материалов, процессный контроль параметров и приёмочный контроль готовых изделий.
Неразрушающие и разрушающие методы контроля
Неразрушающие методы включают визуальный осмотр поверхности, измерение геометрии (толщина, плоскостность, отклонения по длине), контроль адгезии по методу среза или отслоения при проверке по стандартам, а также теплотехнические измерения для определения λ. Разрушающие испытания — испытания на отслаивание (peel test), испытания на сжатие и изгиб для оценки прочности и жёсткости. Испытания на реакцию на огонь проводятся согласно EN 13501-1 с присвоением классов A1–F.
Критерии приёмки и документирование результатов
Приёмка основывается на спецификации: допуски по толщине и плоскостности, минимальная адгезия (например, в Н/мм по методике peel), соответствие теплотехническим характеристикам и отсутствие дефектов поверхности. Результаты фиксируются в протоколах испытаний и сопроводительных документах, включая сертификацию по соответствующим нормативам.
Пожарная безопасность, экология и нормативы
Пожарная классификация ограничивает области применения панелей в зданиях. Нормативы требуют подтверждения реакции на огонь и при необходимости пожароустойчивости конструкции.
Испытания на огнестойкость и классификация
Испытания для реакции на огонь проводятся по EN 13501-1; панели с минераловатным ядром обычно относятся к классу A1, а пенополимерные ядра — к более низким классам (например, B или C в зависимости от состава и обработки). Для целей пожароопасности важно документированное испытание, подтверждающее поведение при распространении пламени и выделении дыма.
Требования к выбросам, отходам и утилизации
Производство должно контролировать выбросы летучих органических соединений (ЛОС) при нанесении клеев и при отверждении материалов; требования регулируются национальными и европейскими нормами по эмиссиям. Отходы металлолома направляются на переработку, органические и композитные отходы утилизируются согласно правилам переработки или сжигаются с учётом ограничений по выбросам. Материалы, выделяющие опасные вещества, подлежат отдельной схеме утилизации и учёту.
Хранение, упаковка и логистика готовой продукции
Организация хранения и транспортировки влияет на сохранность геометрии и теплотехнических свойств панелей, а также на сроки эксплуатации.
Условия складирования и защита от повреждений
Панели хранят в крытых складских помещениях на ровных подкладках, исключающих контакт с влагой. Рекомендуемый диапазон относительной влажности — до 65%, температура хранения — в пределах, исключающих температурные деформации облицовки и ядра. Неправильное хранение приводит к деформации и повышению влажности ядра, что снижает теплоизоляционные характеристики.
Упаковочные решения и требования к транспортировке
Упаковка предусматривает защиту кромок, торцевую фиксацию и укладку с распределением давления для предотвращения прогибов. Транспортировка осуществляется с учётом ограничений по статическим и динамическим нагрузкам: стеки фиксируются, предотвращается контакт острых предметов с облицовкой, нагрузка на одну панель не должна превышать допустимых конструкционных ограничений, чтобы избежать локальных повреждений.