Принцип работы лазерной резки труб
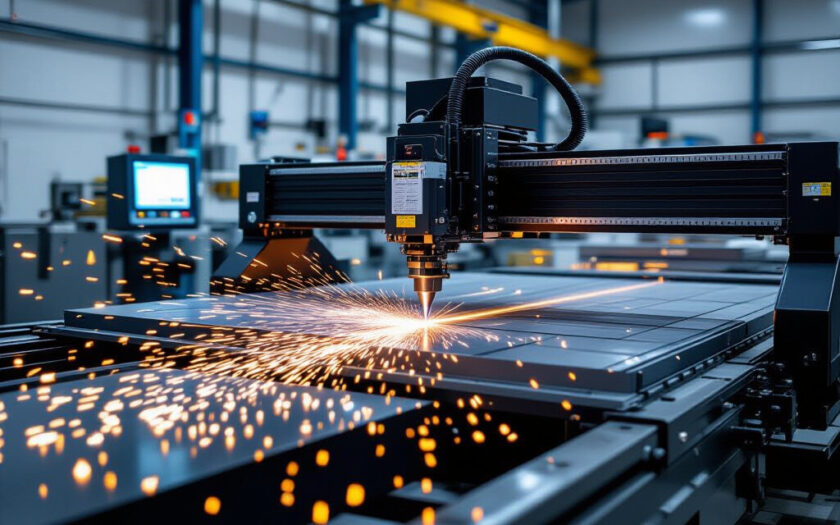
Технология лазерной резки труб основана на узконаправленном высокоплотном луче, который обеспечивает локализованное нагревание, плавление или испарение материала в зоне реза. Часто применяются волоконные лазеры с длиной волны около 1,06 мкм и CO2-лазеры с длиной волны около 10,6 мкм; выбор влияет на поглощение энергии материалом и эффективность процесса. Типичные мощности оборудования для промышленных задач варьируют от 1 до 12 кВт, что определяет максимальную скорость и допустимую толщину стенки. Подробнее о технологиях и особенностях применения трубной лазерной резки читайте https://progorod33.ru/lazernaya-rezka-trub-tekhnologiya-preimuschestva-i-osobennosti-primeneniya.
Типы лазеров и их физические отличия
Волоконные лазеры работают на длине волны ≈1,06 мкм, обладают высокой оптической плотностью и лучшей связью с волокновой подачей луча; это повышает эффективность при резке отражательных материалов, таких как алюминий и медь. CO2-лазеры (≈10,6 мкм) имеют иную поглощательную характеристику и традиционно применялись для неметаллов и некоторых металлов с большей толщиной стенки. Импульсный режим используется при тонкостенных или чувствительных к теплу заготовках для снижения зоны термического влияния.
Механизм взаимодействия луча с материалом при резке труб
Лучи высокой плотности энергии вызывают локальное плавление и/или испарение материала; при асистирующей резке защитный газ (кислород, азот, аргон) удаляет расплав и влияет на скорость и чистоту кромки. Распределение температуры и положение фокуса определяют ширину реза, глубину проплавления и шероховатость кромки. Зона термического влияния для волоконных систем обычно составляет менее 0,5 мм при оптимальных режимах.
Оборудование и оснастка для резки труб
Оборудование включает станок с системой удержания и подачи, лазерный источник, резонатор/оптическую голову и систему удаления продуктов резки. Наличие автоматизированной загрузки и выгрузки уменьшает время непродуктивных операций при серийном производстве.
Конфигурации станков: ротатор, патроны, система подачи
Ротатор и поворотные патроны обеспечивают стабильное позиционирование круглых и профильных труб при непрерывной резке по окружности или под углом. Система подачи обычно сочетает привод роликов, опорные подпятники и датчики положения; при длинных тонкостенных трубах применяют дополнительные опоры и цепные конвейеры для минимизации прогиба и деформаций.
Оптическая система, фокусировка и системы контроля луча
Оптическая глава содержит фокусирующую линзу и сопло для подачи газа; координатная система обеспечивает позиционирование с точностью до десятков микрометров. Системы контроля луча включают датчики мощности, мониторинг отражений и автофокус на основе лазерного датчика расстояния. Защитные окна и фильтры предотвращают загрязнение оптики и контролируют качество пучка.
Ключевые технологические параметры и режимы
Критичными параметрами являются мощность лазера, скорость перемещения, положение фокуса относительно поверхности и состав/давление защитного газа. Их сочетание определяет глубину проплавления, ширину пропила и наличие дефектов.
Мощность, скорость, фокус и роль защитного газа
При усилении мощности растёт возможная скорость резки и максимальная толщина среза, но увеличивается тепловая нагрузка. Для тонких стенок применяются скорости порядка 1 000–10 000 мм/мин; для толстых — значительно ниже. Положение фокуса (внутри или на поверхности) регулирует шероховатость: фокус ниже поверхности даёт глубокий, узкий пропил; на поверхности — более широкий. Кислород ускоряет резку углеродистой стали за счёт окисления и даёт более высокую скорость, азот и аргон используются для защиты кромки при нержавеющей стали и алюминии, предотвращая окисление.
Настройка режимов для разных материалов и толщин
Для углеродистой стали с толщиной до примерно 20 мм часто применяют волоконные установки с кислородной поддержкой; для нержавеющей стали и алюминия предпочитают азот под давлением для получения безоксидной кромки при толщине до приблизительно 8–10 мм. Для меди и латуни требуется повышенная мощность и специальные режимы из‑за высокой отражательной способности; иногда применяют предварительное покрытие или импульсный режим, чтобы снизить отражения.
Материалы труб, ограничения и особенности резки
Свойства материала влияют на выбор лазера, режимов и оснастки: теплопроводность, отражательная способность и химическая реактивность с защитным газом определяют поведение при нагреве и удалении расплава.
Как свойства материалов влияют на выбор лазера и режимов
Высокая отражательность меди и латуни требует лазеров с более короткой длиной волны и управляемой подачей энергии; волоконные лазеры имеют преимущество благодаря эффективному поглощению и стабильному пучку. Высокая теплопроводность алюминия снижает локальный нагрев, что требует большей мощности или медленной подачи. Нержавеющая сталь под азотом даёт чистую кромку, в то время как кислород при нержавеющей даёт окалину.
Ограничения по диаметру, толщине и сложным профилям
Типичные обрабатываемые диаметры в промышленной практике составляют от десятков миллиметров до нескольких сотен миллиметров; многие станки рассчитаны на трубы Ø10–300 мм. Толщина стенки ограничена мощностью и конфигурацией сопла: для углеродистой стали предел практической резки лазером часто около 20 мм, для нержавеющей — порядка 10 мм. Сложные профили (овальные, прямоугольные с тонкими стенками) требуют адаптивной оснастки, изменения позиции фокуса и дополнительного поддержания заготовки, чтобы избежать искажений.
Качество реза, дефекты и методы постобработки
Качество кромки характеризуется шириной шва, шероховатостью и зоной термического влияния. Контроль этих параметров выполняется оптическим профилоконтролем и метрологическими измерениями по допускам.
Типичные дефекты, причины и способы минимизации
Частые дефекты — задиры, прожоги, наличие шлака и окалины, волнистость кромки. Причины включают неправильную мощность/скорость, смещение фокуса, недостаточную или избыточную подачу защитного газа, плохое закрепление заготовки. Минимизируется правильной калибровкой режимов, применением автофокуса, корректной оснасткой ротатора и использованием подходящего газа с контролем давления.
Методы очистки кромок, шлифовки и коррекции геометрии
После резки применяют механическую или абразивную шлифовку для удаления шлака и снижения шероховатости, струйную очистку для удаления окалин, а при критичных допусках — последующую токарную или фрезерную обработку для коррекции геометрии. Электрохимические методы используются для полировки нержавеющей стали, когда требуется удаление тонкой оксидной пленки.
Безопасность, эксплуатация и обслуживание
Лазерная резка относится к классам с высокой опасностью излучения (класс 4); защита персонала и окружающего оборудования требует системных инженерных решений и регламента обслуживания.
Требования к защитным мероприятиям и отводу газов
Обязательны ограждения с блокировками, аварийные кнопки, маркировка зоны и средства индивидуальной защиты глаз и кожи с фильтрами по длине волны и оптической плотности. Для удаления дымовых и аэрозольных продуктов требуется локальная вытяжка с фильтрацией и соответствующими исходящими фильтрами; недостаточная вытяжка повышает риск коррозионного и токсичного воздействия на персонал и оборудование. При резке пластика и композитов выделяются токсичные газы, требующие специальных фильтров и нейтрализации.
Регламент технического обслуживания и контроль состояния оптики
Регулярный осмотр и очистка защитных окон и фокальных линз, проверка выравнивания пучка и состояния сопла входят в ежедневный и недельный регламент. Охладительные контуры и фильтры проверяются согласно интервалам эксплуатации; оптические элементы меняются в зависимости от загрязнения и наработки, типичные интервалы варьируются от нескольких сотен до тысяч часов. Ведётся журнал обслуживания и метрологические проверки позиционирования.
Применения и сравнение с альтернативными методами
Лазерная резка труб применяется в машиностроении, судостроении, энергетике, строительстве конструкций и при изготовлении сложных каркасов, где требуются точные прорези, фаски и отверстия с высокой повторяемостью.
Примеры промышленных задач, где лазер предпочтителен
Преимущество проявляется при изготовлении сложных фасонных деталей, тонкостенных каркасов, продукции с высокими требованиями к геометрии и минимальной зоной термического влияния. Используется при серийном производстве, где требуется программируемая нарезка по окружности и выполнение фасок под углом с точностью порядка десятков микрометров.
Сравнение с плазменной, гидроабразивной и механической резкой
По сравнению с плазменной резкой лазер даёт более узкий шов и меньшую зону термического влияния при схожих скоростях на тонких и средних толщах; плазма остаётся конкурентом на больших толщах и при низкой стоимости оборудования. Гидроабразивная резка не вносит теплового воздействия и подходит для сложных профилей и толстых материалов, но медленнее и требует последующей сушки/обработки кромок. Механическая резка (пилы, фрезы) даёт грубую поверхность и контактное воздействие, однако остаётся вариантом для толстых и труднопереносимых по отражению материалов.