Основные понятия и классификация нержавеющего металлопроката
Дополнительную информацию смотрите по ссылке Нержавеющий металлопрокат. представляет собой группу сталей с минимальным содержанием хрома, обеспечивающим пассивирующий оксидный слой на поверхности и повышающим стойкость к коррозии. Международные документы по сортам и испытаниям включают, в частности, стандарты ASTM A240 и EN 10088. Классификация опирается на микроструктуру и фазовый состав, что определяет возможные области применения и технологические приёмы обработки.
Типы нержавеющих сталей: аустенитные, ферритные, мартенситные, дуплексные
Аустенитные стали (например, марки типа 18Cr–8Ni) характеризуются структурой γ-железа, хорошей пластичностью и стойкостью в коррозионных средах; типичные параметры для марки 304 — предел прочности около 520 МПа, предел текучести около 215 МПа и относительное удлинение порядка 40%. Ферритные стали содержат 12–18% Cr и ограниченное количество Ni; их модуль упругости близок к ферросплавам, пластичность ниже, но термическая коэффициентная совместимость c железом выше. Мартенситные стали поддаются упрочняющей термообработке и могут достигать пределов прочности 800–1200 МПа, но пластичность при этом снижается. Дуплексные стали сочетают аустенитную и ферритную фазы в соотношении примерно 50/50: они демонстрируют предел текучести 450–650 МПа и улучшенную устойчивость к питтингу за счёт повышенного содержания Cr и Mo.
Формы проката и ключевые размерные параметры
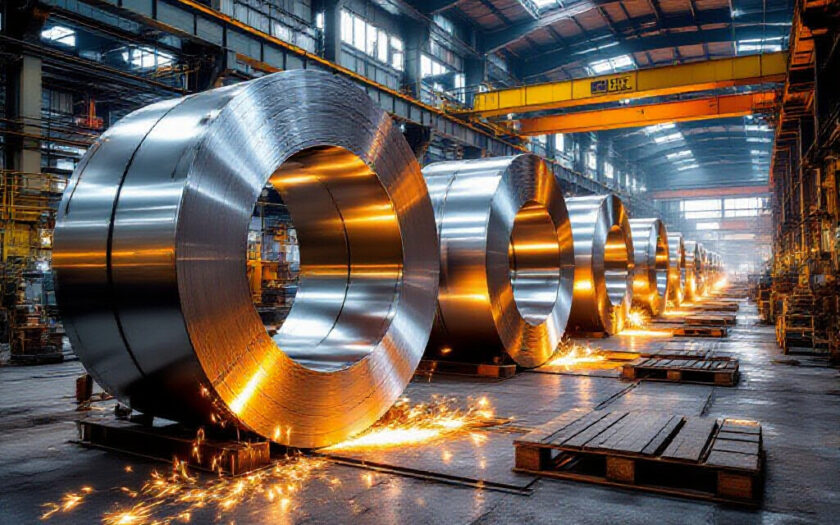
Формы включают лист, рулон, трубу, пруток и профиль. Толщина листов обычно варьируется от 0,5 мм для тонколистового проката до >50 мм для плоского проката; диаметр труб и прутков определяется в миллиметрах и дюймах, с допусками по стандартам EN/ASTM. Размерные параметры влияют на режимы термообработки и прокатки: большие сечения требуют более интенсивного контроля температуры при горячей прокатке и последующем отжиге для достижения однородной структуры.
Механические свойства: прочность и пластичность
Механические характеристики нержавеющего проката описываются пределом текучести, пределом прочности, относительным удлинением, модулем упругости и ударной вязкостью. Испытания проводят согласно ASTM E8 для растяжения и ASTM E23 для ударных испытаний. Показатели зависят от марки стали, степени холодной деформации и термообработки.
Показатели прочности и методы их испытаний
Испытание на растяжение определяет предел текучести и предел прочности, а также относительное удлинение, которое для аустенитных марок часто превышает 30–40%. Ударные испытания Шарпи фиксируют энергию разрушения при низких температурах и помогают оценить склонность к хрупкому разрушению. Модуль упругости нержавеющих сталей близок к 200 GПа, что сопоставимо с углеродистыми сталями, но пластическая деформация и сопротивление усталости зависят от микроструктуры и наличия включений.
Влияние холодной и термической обработки на пластичность
Холодная деформация увеличивает плотность дислокаций, что повышает предел текучести и одновременно снижает относительное удлинение и формуемость. Горячая обработка и отжиг, включая растворяющий отжиг при 1050–1150 °C для аустенитных сталей, восстанавливают пластичность и растворяют карбиды хрома. Неправильный отжиг в интервале 450–850 °C приводит к осаждению карбидов хрома на границах зерен и вызывает снижение коррозионной устойчивости (сенсибилизация).
Коррозионная стойкость и механизмы разрушения
Коррозионная стабильность обеспечивается формированием пассивного слоя оксидов хрома; его повреждение и восстановление зависят от состава, состояния поверхности и агрессивности среды. Механизмы разрушения включают общий (равномерный) износ, локальные формы и механически стимулированные процессы.
Типы коррозии: общий, питтинг, SCC, межкристаллитная
Общая коррозия проявляется равномерным уменьшением сечения и чаще всего контролируется толщиной стены и химией среды. Питтинг — локальное образование ямок, критически зависящее от содержания хлорид-ионов; молибден (2–3%) и повышенный хром повышают сопротивление питтингу. SCC (коррозионное растрескивание под напряжением) развивается при одновременном воздействии растягивающих напряжений и агрессивной среды; наиболее уязвимы некоторые аустенитные и мартенситные сплавы при наличии хлоридов. Межкристаллитная коррозия возникает при сенсибилизации вследствие выпадения карбидов Cr на границах зерен.
Эксперименты и стандартизированные тесты коррозионной стойкости
Пробы подвергают стандартным методам: ASTM G48 для испытаний на питтинг и щелевую коррозию, электрохимические методы для определения критического потенциала и критической температуры питтинга (CPT), циклические SCC‑тесты в контролируемых средах. CPT выражается в градусах Цельсия и зависит от состава: типичные относительные значения — у марок без Mo CPT может быть низким или отрицательным, у 316 CPT часто находится в диапазоне 20–40 °C, у дуплексных сталей CPT может превышать 60 °C в тех же условиях, при этом точные значения зависят от агрессивности среды и плотности кислорода.
Химический состав и роль легирующих элементов
Химический состав непосредственно определяет сочетание механических свойств и коррозионной устойчивости. Баланс легирующих элементов подбирается под требования по прочности, пластичности и устойчивости к конкретным видам коррозии.
Влияние Cr, Ni, Mo, N и других элементов на свойства
Хром (обычно 12–30%) обеспечивает пассивность и устойчивость к общему окислению; никель (8–20%) стабилизирует аустенитную фазу и повышает пластичность; молибден (обычно 2–3% в коррозионно-стойких марках) усиливает сопротивление питтингу; азот в долях процента повышает предел текучести и сопротивление SCC. Углерод в малых количествах (обычно 0,02–0,08%) влияет на возможность закалки и образование карбидов.
Баланс состава и компромиссы между прочностью и коррозионной устойчивостью
Увеличение легирующих добавок может повышать механические характеристики, но одновременно влиять на обрабатываемость и склонность к образованию нежелательных фаз. Например, повышение Ni улучшает пластичность, но снижает стоимость сплава; повышение C увеличивает прочность при закалке, но повышает риск межкристаллитной коррозии при неправильной термообработке.
Производство, термообработка и операции холодной деформации
Технологические этапы прокатки, отжига и термообработки определяют окончательную микроструктуру и свойства. Контроль температур и времени выдержки критичен для предотвращения нежелательных фаз и дефектов.
Технологии прокатки и термообработки, влияющие на свойства
Горячая прокатка с последующим контролируемым охлаждением и растворяющим отжигом обеспечивает однородную структуру. Холодная прокатка применима для улучшения допусков и поверхностной отделки, но требует рекристаллизационного отжига при необходимости восстановления пластичности. Закалка и отпуск в мартенситных сталях регулируют твердость и ударную вязкость.
Риски и дефекты, возникающие при обработке и как их уменьшать
Риски включают образование включений, межслоевые расслоения, трещины, сенсибилизацию и нежелательные карбиды. Их снижение достигается чистотой шихты, контролем температуры при прокатке, своевременным отжигом и контролем степени холодной деформации. Контроль содержания серы и фосфора, применение вакуумной дегазации и электрошлакового переплава для ответственных изделий уменьшает количество неметаллических включений.
Сварка, обработка поверхности и защита
Сварка изменяет локально микроструктуру и формирует зону термического влияния (ЗТВ), где могут возникать области с пониженной коррозионной стойкостью или повышенной хрупкостью. Поверхностная обработка и пассивация восстанавливают или улучшают защитный слой.
Особенности сварки и контроль зоны термического влияния
При сварке подбирают расходные материалы с составом, совместимым с основным металлом, контролируют входную и локальную температуру для минимизации образований нежелательных фаз. Для дуплексных сталей требуется баланс между фазами; для аустенитных — контроль скорости охлаждения и, при необходимости, растворяющий отжиг после сварки. ЗТВ проверяют микроструктурно и коррозионно, измеряя содержание карбидов и зоны сенсибилизации.
Методы пассивации, полировки и их влияние на коррозионную стойкость
Пассивирование химическими реагентами (азотная или лимонная кислота по соответствующим процедурам) удаляет свободное железо и способствует образованию ровного оксидного слоя; стандарт ASTM A967 описывает процедуры пассивации. Механическая шлифовка и электрополировка снижают шероховатость поверхности и удаляют включения, что повышает критическую температуру питтинга и сопротивление SCC.
Контроль качества, испытания и типичные дефекты
Комплексный контроль включает неразрушающие методы, металлографию и лабораторные испытания на коррозию и механические свойства. Требования к методикам зависят от назначения проката и нормативных документов.
Неразрушающий контроль и металлографические методы
Варьируются ультразвуковая дефектоскопия, вихретоковый контроль, магнитопорошковая дефектоскопия для ферромагнитных марок и жидкостной контроль трещин. Металлографический анализ выявляет фазовый состав, содержание карбидов, размер зерна и распределение включений. Твердость измеряют по шкалам Rockwell или Vickers для оценки упрочнения.
Частые дефекты проката и пути их диагностики
Частые дефекты: продольные трещины, включения, пористость, шероховатость поверхности, коррозионные очаги в ЗТВ. Диагностика сочетает визуальный осмотр, UT и металлографию; коррозионные очаги исследуют с помощью электрохимии и микроскопии для определения причины и назначения мероприятий по устранению.
Практические критерии выбора проката по задачам и нагрузкам
Выбор основывается на требуемых механических характеристиках, химической агрессивности среды, форме проката и допустимых методах обработки. Компромисс между прочностью и коррозионной устойчивостью определяется спецификациями эксплуатации и доступными технологическими операциями.
Как сопоставить механические и коррозионные требования с формой проката
Для конструкций с высокой растягивающей нагрузкой и требованием по пластичности часто выбирают аустенитные или дуплексные прутки и профили. Для экранных и обшивочных элементов, где важна тонкая обработка и отсутствие глубоких дефектов, предпочтительны листы и рулоны с контролируемой шероховатостью поверхности. Трубы и фитинги под давлением требуют оценки предела текучести, ударной вязкости и результатов гидростатических испытаний.
Примеры типичных областей применения и аргументы выбора
Аустенитные марки применяются при необходимости сочетания пластичности и коррозионной устойчивости в умеренно агрессивных средах. Мартенситные марки — там, где требуется высокая твердость и износостойкость. Дуплексные стали выбирают при потребности в высоком пределе текучести и повышенной устойчивости к питтингу в хлоридсодержащих средах. Выбор основывается на анализе нагрузок, составе среды и возможностях обработки и контроля качества.