Классификация продукции: кровельные, стеновые и заборные материалы
Производственная номенклатура включает кровельные материалы (профилированные металлические листы, металлочерепица, битумная черепица), стеновые системы (сэндвич‑панели, фасадные кассеты, профилированные панели) и ограждающие изделия (профнастил, секционные панели, ПВХ‑элементы). Прокатный стан формирует металлические профили для кровли и стен, а экструдер формует ПВХ‑элементы заборных секций; битумная смесь наносится и вулканизируется на основу для получения битумной черепицы. В производственном описании важно сопоставлять конструктивные слои изделий и требования к сырью. Кроме того, для ограждающих изделий выпускаются декоративные элементы, например Декоративная накладка на столб угловая.
Кровельные материалы: конструкция и материалы слоев
Типичная металлочерепица и профнастил состоят из стального листа (толщина 0,4–1,2 мм), антикоррозионного покрытия (цинк 80–275 г/м2) и полимерного верхнего слоя (полиэстер 25 мкм или полиуретан 50–80 мкм). Битумная черепица включает основу (стеклохолст или целлюлозная матрица), битумную смесь с модификаторами и верхнее дроблёное посыпное покрытие. Сэндвич‑панель состоит из двух металлических листов и слоя утеплителя, где толщина утеплителя обычно варьирует от 30 до 200 мм в зависимости от теплоизоляционных требований.
Стеновые и ограждающие системы: типы панелей и профилей
Стеновые панели различаются по материалам лицевых слоёв (сталь, алюминий, фиброцемент) и типу заполнителя (минеральная вата с теплопроводностью 0,032–0,045 Вт/(м·К), пенополистирол плотностью 15–40 кг/м3, PIR). Заборные секции из ПВХ производятся экструзией многокомпонентных профилей с молекулярной массой полимера и добавками для УФ‑стабилизации; композиционные плиты содержат армирующие слои и синтетические связующие.
Ключевое сырьё и его технические характеристики
Металлы и защитные покрытия: требования и параметры
Сталь для кровельных и стеновых изделий выбирается по химическому составу (углерод ≤0,25%), толщине листа 0,4–1,2 мм и направленности проката. Плотность стали 7,85 г/см3, алюминия — 2,70 г/см3. Защитные покрытия включают цинковое покрытие массой 80–275 г/м2 и органические слои с толщиной 25–80 мкм; коррозионная стойкость проверяется в камере солевого тумана с выдержкой от 240 до 1000 часов в зависимости от класса эксплуатации.
Полимеры, битум и композиционные вяжущие: свойства и добавки
ПВХ, ПП и ПЭ отличаются диапазонами температур переработки: ПВХ 160–190 °C, ПП 180–240 °C, ПЭ 120–220 °C. Модификаторы битума повышают температуру размягчения (точка Ребиндера или R&B) до 55–80 °C и улучшают адгезию к основе; содержание летучих органических веществ у модифицированных битумов обычно находится в пределах 1–5% массы. Фиброцементные смеси формируются при соотношении цемент/песок, контролируемом по массе, и заполнитель должен иметь фракцию и плотность, совместимую с требуемой морозостойкостью.
Технологические процессы по видам продукции
Металлообработка, прокат и профилирование
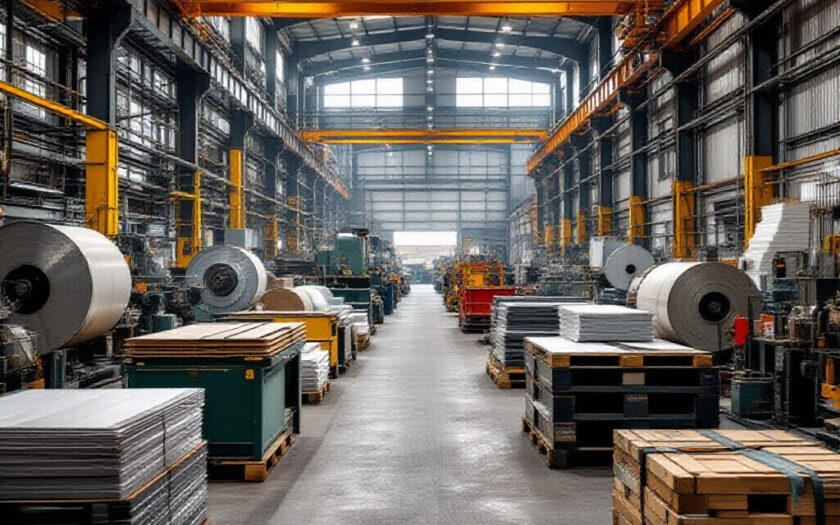
Производственный цикл для профнастила и металлочерепицы включает размотку рулона, предварительную правку, прокатный стан для профилирования и резку. Прокатный стан формирует металлические профили для кровли и стен; критические параметры линии — максимальная ширина рулона (1250–2000 мм), обрабатываемая толщина до 2,0 мм и скорость до 60–120 м/мин. Контроль натяжения и скорости влияет на геометрию профиля и равномерность покрытия.
Формование битумной черепицы и производство композитных плит
Для битумной черепицы стадии включают нанесение битумной смеси на основу, прессование рельефа, нанесение верхней посыпки и термообработку (вулканизация) в печи с зонной температурой до 160–200 °C. Композитные плиты получают методом ламинования и прессования при усилиях прессов до 2000 кН и ходах штампа 200–400 мм; режимы зависят от состава связующего и требуемой плотности.
Оборудование для линий: конфигурации и критические параметры
Базовый набор для малой линии и расширения до промышленной
Малая линия для профнастила включает размотчик, выравниватель, профилегибочную установку и резак; характерные мощности экструдера для ПВХ‑секций — 50–300 кг/ч. Промышленная конфигурация дополняется автоматическими системами подачи рулонов, большими прокатными станами (ширина до 2000 мм), прессами и печами большой длины. Масштабирование требует увеличения мощности привода, усиления систем охлаждения и более жёсткого контроля геометрии.
Системы автоматизации, подачи рулонов и смены инструментов
Автоматизация включает управляемое натяжение рулонов, синхронную подачу и системы быстрой смены инструментов; это снижает время наладки и дефекты профиля. Системы контроля параметров линии (скорость, температура, натяжение) влияют на производительность и ровность профиля; датчики толщины и позиционирования обеспечивают допуски ±0,2–0,5 мм.
Контроль качества и нормативные требования
Лабораторные методы и показатели для испытаний
Лабораторные испытания включают испытание на коррозионную стойкость (солёный туман), морозостойкость по циклам замораживания‑оттаивания, адгезию покрытия по методу крестовой нарезки с оценкой шкалой 0–5 и механические испытания на изгиб и удар. Сопротивление теплопередаче измеряется по стандартным методикам и зависит от толщины утеплителя и его теплопроводности.
Сертификация, технические условия и требования к маркировке
Сертификация и технические условия определяют классы коррозионной и климатической стойкости, требования к маркировке партий, реквизитам изготовления и сопроводительной документации. Наличие технических условий влияет на выбор материала и режимов производства, так как допускает конкретные пределы по толщине покрытия, прочности и геометрии.
Экологические, санитарные и безопасные аспекты производства
Управление отходами, фильтрация и контроль эмиссий
Отходы резки и шлифовки требуют сортировки и безопасной утилизации; металлические обрезки обычно перерабатываются, полимерные отходы направляются на грануляцию или термическую утилизацию с контролем выбросов. Покрасочные камеры оснащаются системами фильтрации и рециркуляции воздуха с эффективностью HEPA‑класса 99,97% и системами улавливания летучих органических соединений.
Охрана труда, вентиляция и предотвращение пожароопасных ситуаций
В цехах предусмотрены приточно‑вытяжная вентиляция, локальные отсосы в местах нанесения покрытий и зоны охлаждения; требования к влажности сырья (например, древесных композиций) обычно менее 12% — влажность сырья влияет на механические свойства и срок службы готовых изделий. Противопожарные мероприятия включают разделение зон хранения легковоспламеняющихся материалов и наличие систем пожаротушения.
Упаковка, хранение и логистика готовой продукции
Защита покрытий и условия хранения
Готовые листы и панели упаковывают с защитной плёнкой, используют уголки для защиты кромок и укладывают на поддоны; рекомендуемые условия хранения — температура 5–35 °C, относительная влажность <75%. Необходима защита от прямого солнечного излучения и стоячей воды, чтобы избежать деформации и порчи покрытий.
Требования к паллетированию и подготовке к транспортировке
Паллетирование предусматривает равномерное распределение нагрузки, стягивание лентами и фиксацию укладки до высоты, не превышающей 2 м для сохранения геометрии профиля. Для отправки на дальние расстояния применяются амортизирующие прокладки и маркировка бо́льших элементов, указывающая ориентацию и чувствительность к давлению.