Цели и формат памятных медалей
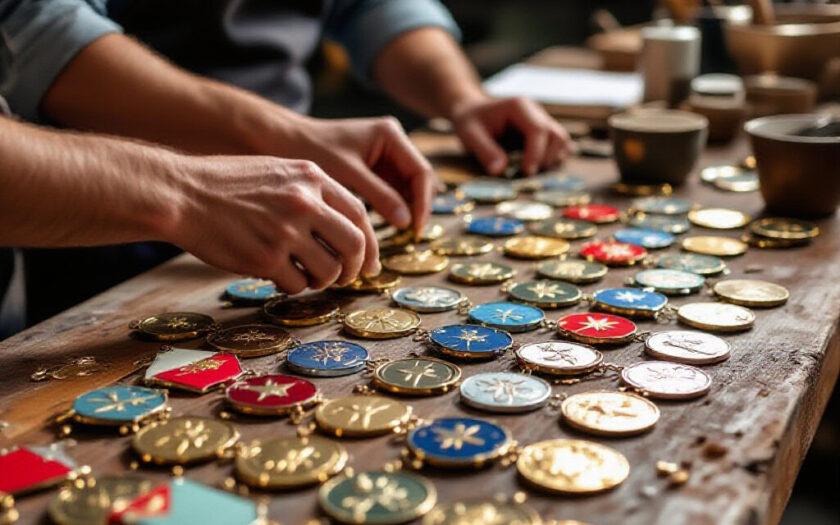
Организатор определяет назначение памятных медалей — поощрение участников, память о событии, сувенир или награда за достижение. Назначение задаёт требования к дизайну и формату: для спортивных соревнований чаще выбирают круглый диск диаметром 50–70 мм и толщиной 3–5 мм, для корпоративных мероприятий возможны нестандартные формы и меньшие диаметры 32–40 мм. Обращают внимание на массовость выдачи и способ вручения: медали с лентой предполагают одну комплектацию, в наборах — отдельная вкладывающаяся упаковка (образцы и шаблоны часто доступны онлайн, посмотреть их можно по адресу https://englishearly.ru/pamyatnye-medali-dlya-meropriyatiy-kak-podgotovit-zakaz-25392027/).
Определение назначения и целевой аудитории
Целевая аудитория влияет на материалы, вес и эстетические решения. Для уличных мероприятий важна коррозионная стойкость и прочность — применяются сплавы с защитными покрытиями; для церемониальных случаев акцент делается на внешнем виде и деталях оформления. При формулировке цели указывают тираж, способ персонализации и требования к упаковке.
Выбор формата: размер, форма и комплектация
Формат включает диаметр, толщину, вес и комплектацию: тип ленты, чехол или коробка. Типичный диапазон диаметров 32–70 мм, толщина 2–6 мм; вес зависит от материала: латунная медаль диаметра 50 мм при толщине 3 мм может весить порядка 25–60 г. Комплектация описывается отдельно в техническом задании.
Дизайн и элементы оформления
Структура макета: эмблема, надписи, рельеф
Макет включает логотип или эмблему, основной текст и дополнительные надписи. Необходимо согласовать расположение рельефа и плоских элементов: рельеф требует глубинной проработки и учитывает минимальную ширину линии для штамповки (обычно не менее 0,5 мм). Перед производством согласуют векторные файлы в форматах .svg или .eps и шрифты в кривых, а также размеры и допуски по диаметру (обычно ±0,2 мм).
Цвета, читаемость и варианты отделки
Цветовая схема влияет на читаемость надписей: контраст между металлом и эмалью обеспечивает разборчивость при освещении. Эмалирование бывает твёрдое и мягкое; твёрдая эмаль выравнивается с металлом, мягкая остаётся в углублениях. Плакировки — никелирование, серебрение, позолота — дают разный тон и стойкость к истиранию.
Материалы и технологии изготовления
Сравнение основных материалов и их свойств
Металлы и сплавы: латунь (хорошая обрабатываемость и цвет), цинковый сплав (низкая стоимость, подходит для литья), бронза (высокая прочность и традиционный вид). Покрытия: никель, медь, серебро, золочение. Пластиковые или композитные альтернативы применяются для лёгких сувениров, но уступают металлу по плотности и долговечности.
Технологии нанесения и финальная отделка
Основные технологии: штамповка (штамповая чеканка) применима при тиражах от примерно 100 шт и обеспечивает чёткий рельеф; литьё под давлением — для сложных форм и тиражей от 20–50 шт; лазерная гравировка и фрезеровка используются для персонализации; эмалирование и гальваническое покрытие — для финальной отделки. Контроль толщины покрытия и равномерности эмали — обязательный этап.
Тираж, сроки и планирование производства
Этапы согласования макета и производство пробного образца
Последовательность обычно следующая: утверждение технического задания и векторного макета (2–5 рабочих дней), изготовление пробного образца (5–10 рабочих дней), согласование образца и запуск партии. Пробный образец фиксирует внешний вид, размеры и соответствие рельефа исходному эскизу.
Прогнозирование сроков и управление буфером времени
Сроки производства серийной партии зависят от технологии и тиража: массовое штампование может занимать 14–28 рабочих дней от утверждения образца; литьё при малых партиях — 10–21 день. Рекомендуется планировать буфер времени не менее 20–30% от ожидаемого срока для учета правок и логистики.
Персонализация, маркировка и работа с данными
Форматы данных для индивидуальных надписей
Персонализация требует единого формата исходных данных: CSV или XLSX с полями для имени, номера и дополнительных атрибутов. Шрифты предварительно тестируют на читаемость при минимальной высоте символа (обычно не менее 2–3 мм для гравировки). Нумерация часто наносится лазером или гравером серийно.
Проверка и верификация списков получателей
До нанесения выполняется несколько этапов проверки: автоматическая валидация файлов, ручная выборочная проверка, утверждение итоговой таблицы. Ошибки в персонализации — частая причина рекламаций; фиксирование контрольных сумм и распечатка сводного отчёта снижает риск.
Логистика, упаковка и условия хранения
Выбор упаковки по назначению и способу выдачи
Тип упаковки зависит от способа выдачи: лента на медали предполагает паковку по одной штуке в защитный мешочек, наборы — в кейсы или коробки с ложементом. Материалы упаковки должны защищать поверхность от царапин и влаги при транспортировке.
Условия хранения и маркировка партий
Условия хранения: сухое помещение при температуре 10–25 °C и относительной влажности не выше 60% предотвратят коррозию покрытий. Каждая партия маркируется с указанием тиража, даты производства и номера партии для отслеживания и приёма.
Контроль качества и управление рисками
Контрольные точки на производстве и приёмке
Контроль включает проверку пробного образца, контроль размеров и допусков (диаметр ±0,2 мм, толщина ±0,1 мм), визуальный осмотр покрытия, тест адгезии эмали и равномерности плакировки. При приёмке партии выборочная проверка не менее 5–10% изделий фиксирует стабильность качества.
Частые неисправности и способы их устранения
Типичные дефекты: потеря рельефа при недостаточном давлении штамповки, пузыри и непрокраски эмали, неравномерное покрытие. Причины — ошибка в матрице, несоблюдение технологических параметров, некорректная подготовка поверхности. Меры: повторная правка макета, изменение состава эмали или корректировка параметров литья, введение дополнительного этапа контроля и переделка партии маленькими партиями.