Технологии изготовления спортивных медалей
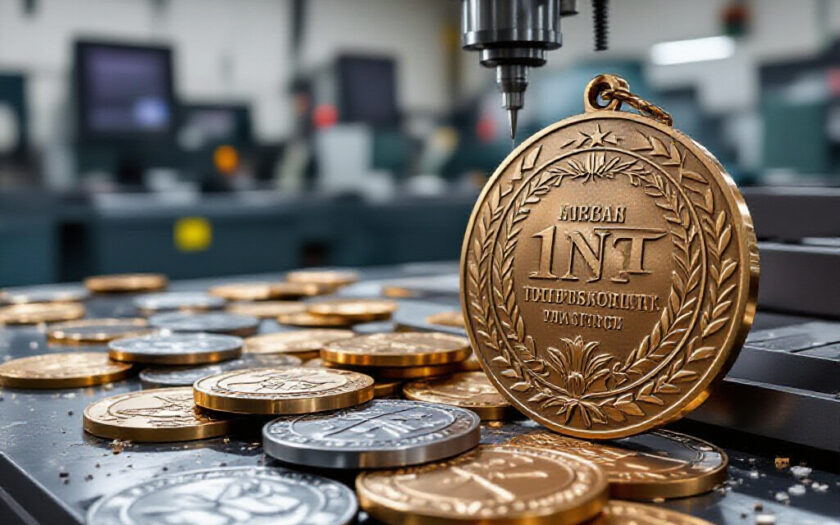
Статья описывает основные производственные методы изготовления спортивных медалей, их технологические отличия и влияние на параметры заготовок. Ключевые методы включают литьё под давлением, штамповку и механическую обработку, а также вспомогательные операции: лазерную гравировку и нанесение покрытий.
Литьё под прессом и особенности процесса
Литьё под давлением обычно выполняется с использованием цинковых и алюминиевых сплавов; плотность цинковых сплавов составляет примерно 6,6–7,1 г/см³, алюминиевых — около 2,7 г/см³, что напрямую влияет на вес изделия. Процесс требует подготовки пресс-формы и системы впуска: изготовление сложной матрицы занимает от 3 до 14 рабочих дней в зависимости от степени детализации. Глубина рельефа при литье ограничена течением расплава и усадкой; типичные значения рельефа для четкого отпечатка составляют 0,5–2,5 мм. После литья возможны усадочные дефекты и микропоры, которые требуют механической подгонки или удаления при зачистке. Сроки изготовления и параметры заготовок можно уточнить на странице заказа https://arh112.ru/reklama-info/sport/20764-sportivnye-medali-na-zakaz-tekhnologii-parametry-zagotovok-i-sroki.
Штамповка, высечка и механическая обработка
Штамповка и высечка исходят из листового материала: латунь, медь, нержавеющая сталь и медные сплавы применяются при толщине заготовки от 1,0 мм до 4,0 мм; для глубокого рельефа потребуется толщина не менее 2,5 мм. Для штамповки используются прессы усилием 50–500 тонн; выбор пресса определяется диаметром и сложностью профиля. Механическая обработка после высечки включает фрезерование, шлифовку и лазерную гравировку для достижения точных контуров и нанесения надписей с точностью до 0,05–0,1 мм.
Параметры заготовок и требования к дизайну
Материалы, толщина и вес: достоинства и ограничения
Материал определяет вес и прочность медали. Латунь обеспечивает плотность порядка 8,4 г/см³ и хорошую адгезию покрытий; нержавеющая сталь — около 7,9 г/см³ и высокую коррозионную стойкость, но требует более интенсивной обработки поверхности. Толщина заготовки влияет на устойчивость рельефа: минимальные рекомендуемые значения — 1,0–1,5 мм для штампованных изделий и 2,0–3,0 мм для литыx, при этом вес зависит от диаметра и материала.
Размеры, рельеф и геометрические допуски
Допуски по диаметру обычно составляют ±0,2–0,5 мм для массового производства; для толщинных допусков приняты значения ±0,1–0,2 мм. Шероховатость поверхности после базовой обработки должна быть не более Ra 0,8–1,6 мкм перед финишной полировкой. Радиусы скруглений в дизайне не должны быть меньше 0,3 мм, чтобы избежать разрушения матрицы и проблем при покрытии.
Финишные операции и покрытия
Гальваника, золочение, PVD и варианты эмали
Никелирование, хромирование и серебрение выполняются в гальванических ваннах; время погружения в электролит для базового никелирования обычно составляет 5–60 минут в зависимости от требуемой толщины покрытия (0,5–5 мкм). Золочение и серебрение обеспечивают декоративный вид и контактную стойкость. PVD-покрытие наносится в вакууме и занимает от 30 минут до нескольких часов на партию, обеспечивая толщину слоя порядка 0,1–2 мкм. Эмалевые вставки толщиной 0,2–1,0 мм применяются для цветных деталей и требуют сушки и отжига при температурах, зависящих от состава эмали.
Полировка, патинирование и защита поверхности
Полировка уменьшает шероховатость до Ra 0,1–0,3 мкм и формирует отражающий или матовый эффект. Патинирование создаёт контраст для рельефа и требует химической обработки с последующим закреплением лаками. Для защиты покрытий применяются прозрачные лаковые слои толщиной 1–5 мкм, с сушкой от нескольких часов до суток в зависимости от технологии.
Сроки производства и планирование цикла
Время на подготовку форм, пробный образец и массовую партию
Подготовка дизайна и разработка мастер-прообразца занимают от 1 до 7 рабочих дней. Изготовление пресс-формы — 3–14 рабочих дней. Пробный образец выходит в 1–5 рабочих дней после готовности формы для оценки совмещения рельефа и покрытия. Массовое изготовление партии в 100–1000 штук занимает обычно от 2 до 14 рабочих дней в зависимости от метода и загрузки производства.
Влияние объёма, комплектации и внешних факторов на сроки
Объём партии напрямую влияет на экономичность технологии: небольшие серии целесообразно делать штамповкой из готовых листов, крупные — литьём под давлением с затратами на форму. Внешние факторы — доступность сырья, загрузка гальванических ванн и сезонные задержки логистики — могут удлинять цикл на 20–50%.
Контроль качества и типичные дефекты
Методы проверки размеров, адгезии покрытий и визуальный контроль
Контроль включает размерную проверку штангенциркулем с точностью 0,05–0,1 мм, измерение толщины покрытия толщиномером по принципу вихревых токов или ультразвуку, тест на адгезию по стандарту среза и визуальный осмотр под увеличением 10–20× для выявления пор, трещин и несоответствия цвета эмали.
Частые дефекты и способы их предотвращения
Для литья типичны усадочные раковины и микропоры; предотвращение — корректировка системы впуска, термический контроль и последующий отжиг. При штамповке возможны трещины по краю и замятия; решение — оптимизация силы удара, радиусов в матрице и подбор толщины заготовки. Неполадки покрытий устраняются шлифовкой и повторной подготовкой поверхности с обезжириванием и активацией перед гальваникой.